-
 +86-0571-83175630
-
 [email protected]


Nhà sản xuất màng co trong suốt
-
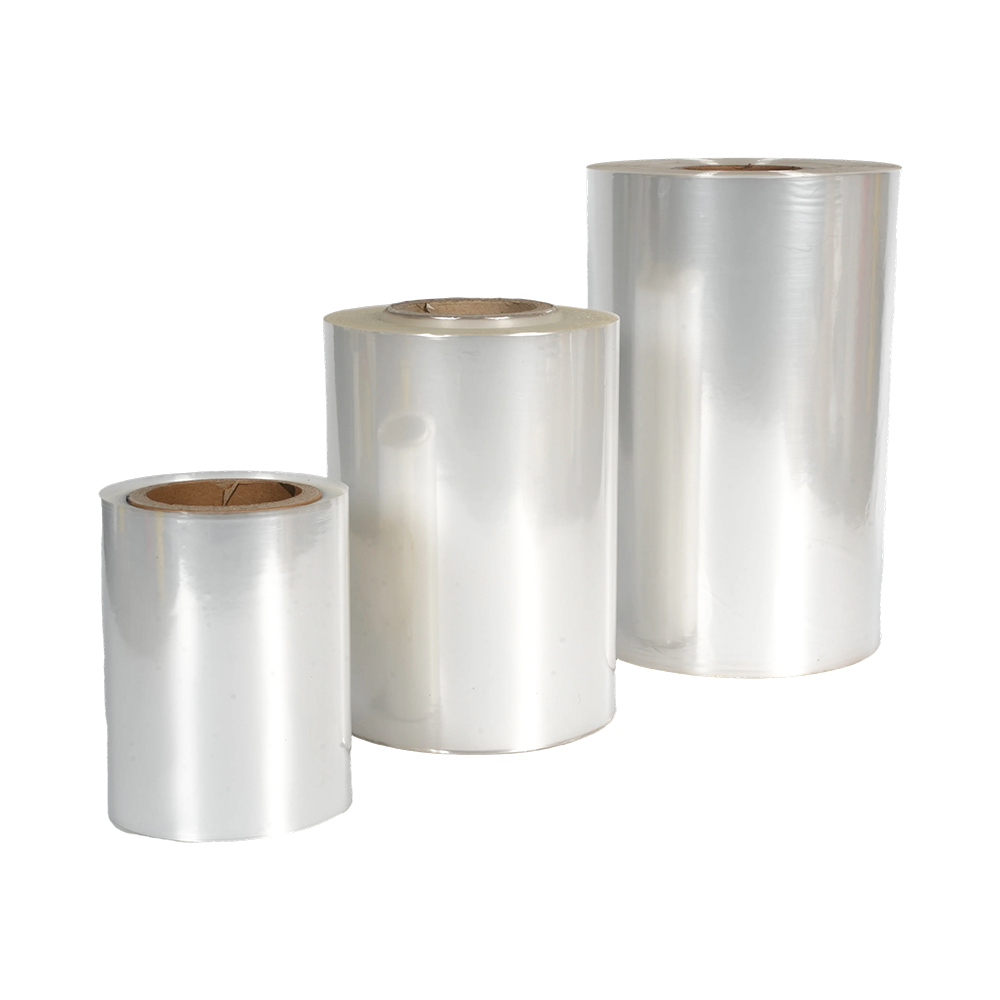
Màng co nhiệt POF, Độ dày 0,012MM-0,05MM
Màng co nhiệt POF là màng polyolefin ép đùn nhiều lớp được biết đến với độ trong suốt cao và tỷ l... -
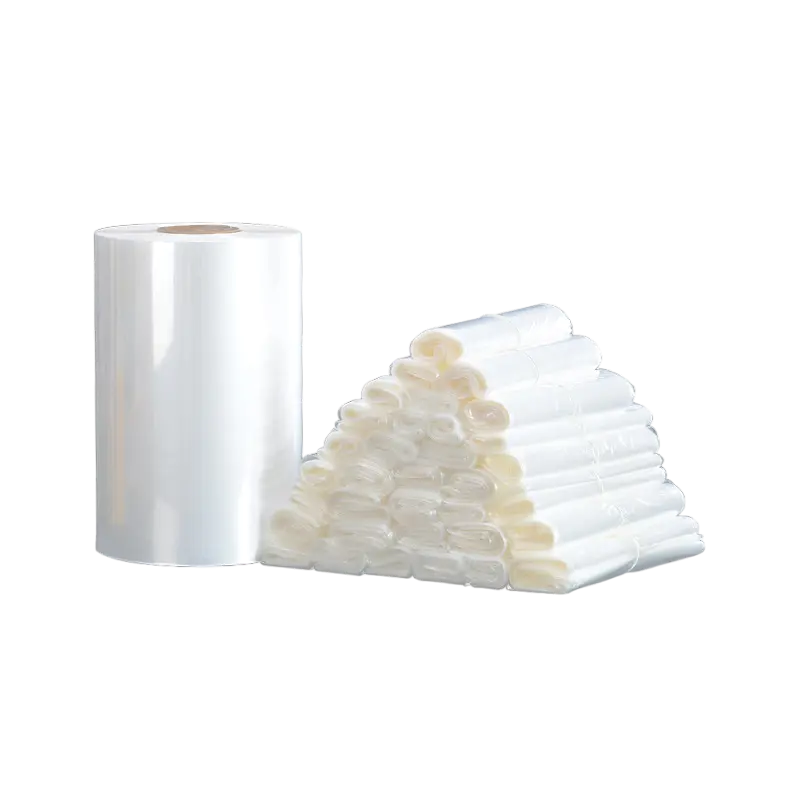
Phim/túi co POF
Màng/túi co POF: sự lựa chọn ưu tiên cho bao bì co nhiệt trong thời đại tuân thủ quy định về môi ... -
Túi / màng co PE
Màng/túi co PE: sự lựa chọn khó khăn cho bao bì công nghiệp nặng. Được sản xuất bằng quy trình th... -
Phim co PVC
Màng co PVC: sự lựa chọn đã được thử nghiệm và tiết kiệm chi phí cho bao bì nhãn. Được sản xuất b... -
Phim co PET
Màng co PET là chất liệu được lựa chọn làm nhãn mác cao cấp và bao bì cho những chai lọ có hình d...
Vinh danh
-
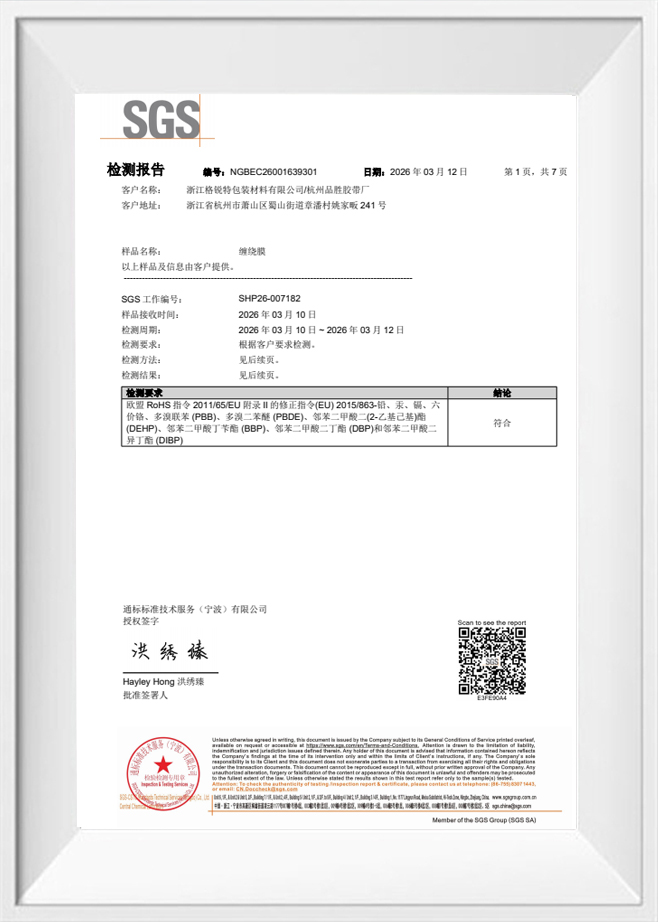 Báo cáo thử nghiệm
-
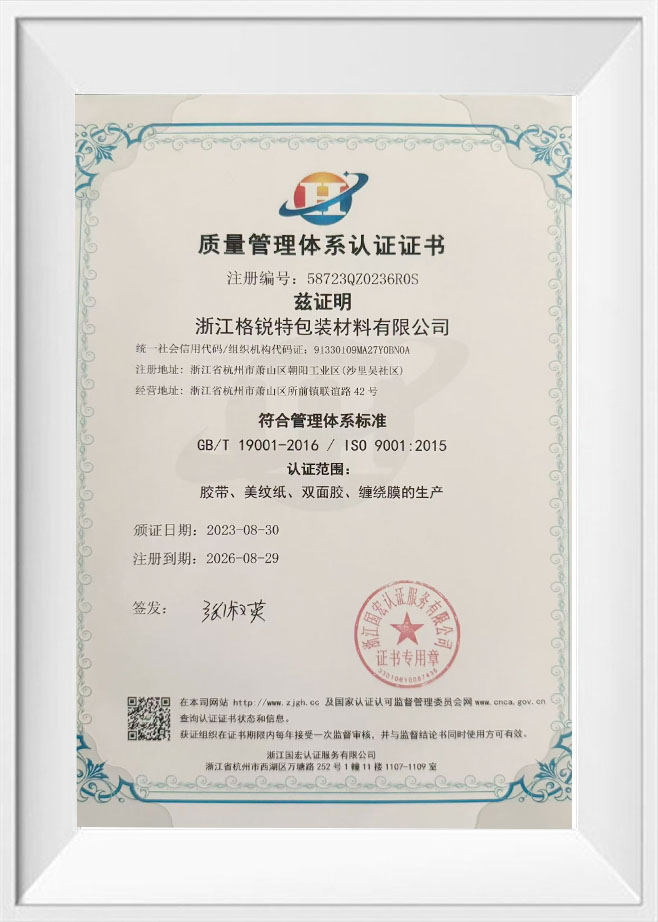 Giấy chứng nhận chứng nhận hệ thống quản lý chất lượng
-
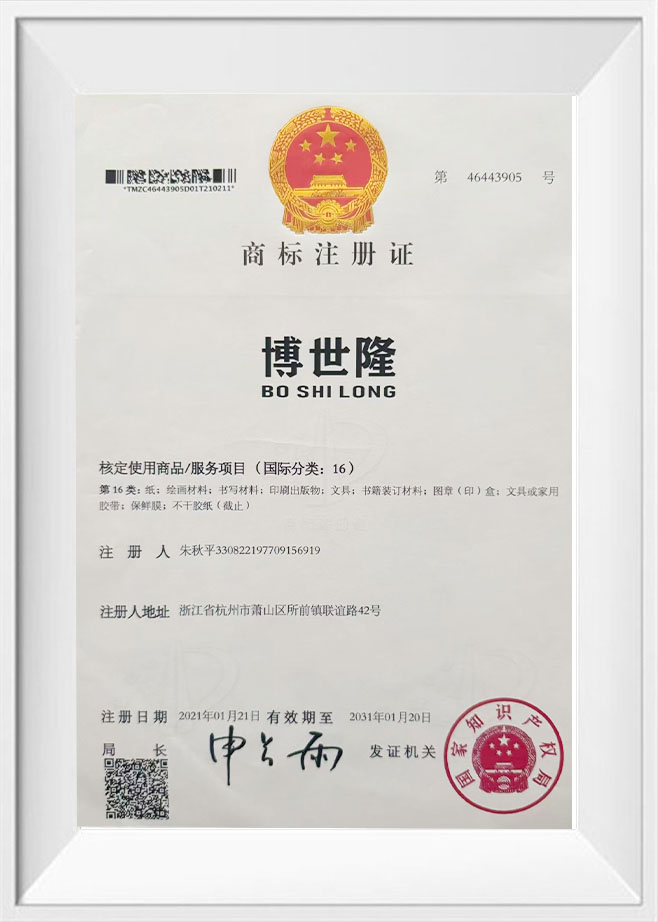 Giấy chứng nhận đăng ký nhãn hiệu
-
 Giấy chứng nhận chứng nhận hệ thống quản lý chất lượng
Tin tức
-
Tin tức ngành 2026-10-14
Khi một thùng máy móc hạng nặng đến kho cảng sau 40 ngày lênh đênh trên biển, sự khác biệt giữa bó hàng an toàn và hàng rời thường nằm ở vật liệu đóng đai. Dây đai thép bị rỉ sét, bị cắt thành các góc và cần có dụng cụ nặng để căng. Mặt khác, dây đai bằng polypropylen sẽ bò dưới tải trọng liên tục. Đai thép n...
Xem thêm -
Tin tức ngành 2026-10-07
Một nhà máy nước giải khát đã mất hai pallet sản phẩm đóng chai khi dây đai PET tối màu trên tải hướng về phía xe nâng bị đứt ở mối hàn bị hỏng. Người vận hành không thể nhìn thấy mối hàn vì dây đeo mờ đục đã che giấu nó. Dây đai PET trong suốt loại bỏ điểm mù đó: thân trong suốt thể hiện chất ...
Xem thêm -
Tin tức ngành 2026-09-30
Một pallet khung nhôm đi kèm với dây đeo PP chắc chắn, lớp trên cùng được dịch chuyển và có thể đi được 400 km về phía trước. Cảnh tượng đó lặp đi lặp lại hàng ngày và đó là lý do tại sao người mua chuyển sang Dây đeo đóng gói PET đối với các tải trọng nặng, ổn định hoặc di chuyển xa. PET là an...
Xem thêm
Liên hệ với chúng tôi ngay
màng co Industry Knowledge Extension
Tại sao độ dày và thước đo của màng lại quan trọng hơn bạn nghĩ
Công ty TNHH Vật liệu Bao bì Geruite Chiết Giang hợp tác chặt chẽ với các nhóm thu mua trong các lĩnh vực hậu cần, bán lẻ và sản xuất công nghiệp — và một trong những nguyên nhân thường xuyên nhất dẫn đến lỗi đóng gói mà chúng tôi gặp phải là thước đo không khớp. Người mua thường mặc định sử dụng một thông số màng duy nhất trên tất cả các SKU mà không nhận ra rằng hiệu suất bọc màng co gắn trực tiếp với mối quan hệ giữa thước phim, trọng lượng sản phẩm và hình dạng bề mặt.
Rõ ràng màng co có sẵn trên thị trường ở dạng đồng hồ đo thường có kích thước từ 35 đến 200 (khoảng 9 đến 50 micron). Màng mỏng hơn trong phạm vi khổ 35–60 phù hợp chặt chẽ với các sản phẩm mịn, nhẹ và mang lại độ bóng hoàn thiện bán lẻ cao. Máy đo nặng hơn từ máy đo 75–100 phù hợp hơn với các hình dạng không đều, góc nhọn hoặc các sản phẩm được bó lại với nhau khi khả năng chống thủng màng trở nên quan trọng. Việc sử dụng thước đo kích thước nhỏ trên sản phẩm có cạnh nhô ra không chỉ có nguy cơ bị thủng trong quá trình xử lý — nó còn tạo ra những vết rách nhỏ làm ảnh hưởng đến môi trường kín, đẩy nhanh độ ẩm xâm nhập và quá trình oxy hóa trong hàng hóa nhạy cảm.
Thử nghiệm thực tế rất đơn giản: dán phim theo cách thủ công xung quanh bề mặt sản phẩm và kiểm tra xem nó có tuân thủ mà không cần bắc cầu ở các khu vực lõm vào hay không. Nếu xảy ra hiện tượng bắc cầu, tỷ lệ co rút của màng - tỷ lệ phần trăm màng co lại theo mỗi hướng khi áp dụng nhiệt - có thể không đủ. Màng co định hướng hai trục cung cấp độ co cân bằng theo cả hướng máy và hướng ngang, lý tưởng cho các hình dạng không đều. Màng định hướng đơn trục chủ yếu co lại theo một hướng và phù hợp hơn với các ứng dụng ghi nhãn dạng ống hoặc dạng ống.
Cài đặt đường hầm nhiệt và khả năng tương thích phim: Thực hiện đúng chu trình thu nhỏ
Chất lượng của một sản phẩm hoàn thiện màng co lại con dấu phụ thuộc ít hơn vào đặc điểm kỹ thuật của màng so với hầu hết các nhà khai thác giả định, và nhiều hơn nữa vào việc liệu các thông số đường hầm nhiệt có phù hợp với tính chất hóa học của màng hay không. Hai biến số chiếm ưu thế: tốc độ băng tải và nhiệt độ đường hầm. Chạy quá nhanh khiến phim bị co lại, có nếp gấp lỏng lẻo và các góc bị hở. Chạy quá chậm gây ra hiện tượng co rút quá mức, làm căng các đường may, tạo ra các lỗ cháy và có thể làm biến dạng hoặc đè bẹp các sản phẩm nhẹ hơn bên dưới.
Màng co PVC hoạt động hiệu quả trong khoảng nhiệt độ đường hầm 120–160°C, trong khi màng polyolefin (POF) — hiện là lựa chọn ưu tiên trong môi trường bán lẻ và tiếp xúc với thực phẩm do khả năng đốt cháy không mùi và tuân thủ FDA — thường yêu cầu nhiệt độ 120–175°C tùy thuộc vào độ dày và tốc độ băng tải. Sai lầm nghiêm trọng là coi nhiệt độ là biến số duy nhất. Thời gian dừng của băng tải - tổng số giây mà sản phẩm dành trong đường hầm - cũng có tính chất quyết định không kém. Dây đai chậm hơn ở nhiệt độ thấp hơn thường mang lại lớp hoàn thiện sạch hơn so với sự kết hợp ở nhiệt độ cao, tốc độ cao khiến màng bị sốc không đều.
Đối với các hoạt động chạy các kích cỡ sản phẩm khác nhau trên cùng một dây chuyền, phương pháp hiệu chuẩn thực tế nhất là chạy một mẻ thử nghiệm ở điểm giữa của phạm vi nhiệt độ khuyến nghị của nhà sản xuất màng, trước tiên hãy điều chỉnh tốc độ băng tải và chỉ thay đổi nhiệt độ theo từng bước 5°C sau khi đã hết tối ưu hóa tốc độ. Cách tiếp cận này giúp giảm lãng phí màng trong quá trình hiệu chuẩn và bảo vệ thiết bị bịt kín khỏi ứng suất nhiệt do sự thay đổi nhiệt độ lớn lặp đi lặp lại.
Quy trình quấn thủ công: Trường hợp con lăn quấn tay co lại tăng thêm giá trị có thể đo lường được
Không phải mọi hoạt động đóng gói đều phù hợp với chi phí vốn hoặc diện tích sàn của dây chuyền thu nhỏ hoàn toàn tự động. Đối với việc thực hiện khối lượng từ thấp đến trung bình, đóng gói tại hiện trường hoặc các mặt hàng không thường xuyên không được nạp đáng tin cậy thông qua thiết bị tự động, quy trình đóng gói thủ công vẫn là tiêu chuẩn thực tế — và màng co lại hand roller là công cụ trung tâm quyết định liệu quy trình thủ công có hiệu quả hay hỗn loạn.
Con lăn tay phục vụ hai chức năng trong quy trình quấn màng co thủ công: căng màng đồng đều khi áp dụng xung quanh sản phẩm và duy trì sự chồng chéo nhất quán ở mỗi lượt. Nếu không có con lăn, người vận hành có xu hướng dán màng có độ căng không đồng đều - chặt ở một mặt, lỏng ở mặt khác - trực tiếp dẫn đến co rút không đều khi tác dụng nhiệt và dẫn đến lớp hoàn thiện nhăn nheo, không thể chấp nhận được về mặt thương mại. Con lăn tay được thiết kế tốt duy trì khoảng cách cố định giữa lõi và màng giúp tự động điều chỉnh độ căng khi người vận hành di chuyển xung quanh sản phẩm.
Đối với việc bọc hàng bằng pallet sử dụng màng co giãn hoặc màng co, thiết kế tay cầm tiện dụng trở thành vấn đề về mặt chức năng chứ không chỉ là vấn đề về sự thoải mái. Chấn thương do căng thẳng lặp đi lặp lại do việc gói thủ công với khối lượng lớn là mối lo ngại về năng suất và trách nhiệm pháp lý đã được ghi nhận trong môi trường kho bãi. Con lăn có tay cầm xoay, có đệm giúp giảm đáng kể độ mỏi khi cầm so với bộ phân phối lõi cố định. Đối với các hoạt động trong đó một người vận hành quấn thủ công hơn 50 đơn vị mỗi ca, việc đầu tư vào một con lăn tay chất lượng có tay cầm tiện dụng sẽ giúp giảm thiểu các trường hợp chấn thương và duy trì năng suất tốt trong quý đầu tiên sử dụng. Tại Công ty TNHH Vật liệu Đóng gói Geruite Chiết Giang, các sản phẩm màng của chúng tôi được thiết kế với dung sai máy đo nhất quán, đặc biệt để hỗ trợ việc phân phối con lăn bằng tay trơn tru, có thể dự đoán được mà không bị theo dõi màng hoặc cong mép trong quá trình thi công.
Những cân nhắc về tính bền vững trong đặc điểm kỹ thuật màng co
Khi luật mở rộng trách nhiệm của nhà sản xuất (EPR) mở rộng trên các thị trường xuất khẩu lớn - bao gồm Quy định về chất thải bao bì và bao bì (PPWR) của EU, Thuế bao bì nhựa của Vương quốc Anh và các khuôn khổ tương đương đang nổi lên ở Đông Nam Á - việc lựa chọn vật liệu màng co ngày càng trở thành một quyết định tuân thủ chứ không chỉ là quyết định hiệu quả.
Hai vật liệu màng co chủ yếu là PVC và polyolefin (POF) có đặc điểm cuối đời rất khác nhau. PVC ngày càng bị hạn chế hoặc bị đánh thuế nặng nề tại các thị trường được quản lý do hàm lượng clo và tạo ra khí thải axit clohydric trong quá trình đốt. POF — bao gồm các biến thể polyetylen (PE) và polypropylen (PP) — tương thích với các dòng tái chế polyolefin hiện có ở hầu hết các thị trường phát triển, miễn là nó được thu gom riêng biệt với giấy và các vật liệu khác.
Đối với các nhà sản xuất xuất khẩu sang người mua EU theo yêu cầu thẩm định chuỗi cung ứng ngày càng tăng, việc khai báo thành phần màng và khả năng tái chế trên tài liệu đóng gói đang trở thành thông lệ tiêu chuẩn. Việc chỉ định màng có cấu trúc polyme đơn (PE hoặc PP vật liệu đơn) thay vì ép đùn đồng thời nhiều lớp sẽ cải thiện việc phân loại khả năng tái chế theo khung RecyClass và CEFLEX, mà một số nhà bán lẻ lớn ở Châu Âu hiện yêu cầu làm tiêu chí đánh giá nhà cung cấp. Giảm kích thước - giảm độ dày màng trong khi vẫn duy trì hiệu suất cơ học cần thiết thông qua các công thức polymer cải tiến - là một chiến lược song song giúp giảm mức tiêu thụ vật liệu trên mỗi đơn vị được bọc từ 15–25% mà không ảnh hưởng đến tính toàn vẹn của con dấu, trực tiếp giảm cả chi phí vật liệu và nghĩa vụ thuế nhựa.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:Số 241, Yaojiafan, Zhangpanqiao, Phố Shushan, Quận Tiêu Sơn, Thành phố Hàng Châu, Tỉnh Chiết Giang, Trung Quốc
- TEL:+86-0571-83175630
- Điện thoại:+86-13336160217
- Email:[email protected]
LIÊN KẾT NHANH
TRUNG TÂM TIN TỨC
THIẾT BỊ DI ĐỘNG
Bản quyền© Zhejiang Geruite Packaging Materials Co., Ltd. Bảo lưu mọi quyền.
Quyền riêng tư Màng co trong suốt tùy chỉnh